



Бессвинцовая сборка печатных плат: контроль профиля оплавления при температуре выше 217 °C.
Пайка оплавлением — это процесс нагревания паяльной пасты выше диапазона её плавления по контролируемой температурно-временной кривой, а затем её охлаждения для образования соединений. В бессвинцовой пайке. Сборка печатной платыПаста SAC305 плавится примерно при 217–220 °C. Это число не определяет качество. Качество определяют пиковая температура, время пребывания выше ликвидуса (TAL) и скорость нагрева, и все три параметра должны сохраняться как на самой горячей, так и на самой холодной части одной и той же платы.
Диапазон пиковых температур SAC305 для сборки печатных плат без использования свинца.
Диапазон рабочих температур узок и составляет около 235–250 °C в самом холодном соединении: SAC305 достигает полной температуры ликвидуса около 220 °C, поэтому для смачивания контактных площадок и выводов соединению требуется запас в 15–30 °C выше этого значения. Верхний предел определяется самими компонентами. Большинство корпусов компонентов рассчитаны на пиковую температуру 260 °C в соответствии со стандартом J-STD-020, но в отдельных технических описаниях могут быть различия. Большой BGA-корпус или экранированный разъем могут отставать от небольшого чипа 0402 на 10 °C и более на одной и той же плате. Для каждой работы по сборке печатной платы без использования свинца инженеры STHL Tech прикрепляют термопары к наибольшей тепловой массе и к наиболее чувствительной к нагреву детали, а затем регулируют температуру печи до тех пор, пока обе детали не окажутся внутри диапазона рабочих температур.
Контроль времени пребывания выше точки ликвидуса и зоны выдержки для соединений SAC305
Обычно для бессвинцового припоя целевое значение TAL составляет 60–90 секунд: более короткое время приводит к холодным соединениям, более длительное — к утолщению хрупких интерметаллических слоев. TAL — это количество секунд, в течение которых соединение остается выше точки плавления припоя. Зона выдержки, обычно 150–200°C в течение 60–120 секунд, выравнивает температуру по всей плате и активирует флюс. Слишком короткая выдержка оставляет большие части холодными, а маленькие — горячими, что способствует образованию «надгробных камней». Слишком длительная выдержка приводит к истощению флюса до того, как паста расплавится. Платы с большими медными плоскостями или тяжелыми разъемами часто требуют самой длительной выдержки, в то время как небольшие легкие платы достигают равновесия быстрее. Окончательное значение TAL указано в технической документации на пасту, и инженеры STHL Tech следуют ему.
Таблица поиска и устранения неисправностей в профиле оплавления: скорость нарастания, пиковая мощность и охлаждение.
- Параметр | Типичный диапазон содержания бессвинцового оксида свинца | Слишком низкий | Слишком высокий |
- Скорость нагрева до достижения рабочей температуры | 1–3 °C/с | Ранняя потеря активности флюса | Шарики припоя, эффект «надгробного камня», треснувшие чип-конденсаторы |
- Время выдержки | 60–120 с при 150–200°C | Неравномерная температура доски | Окисление, плохое смачивание |
- Максимальная температура | 235–250 °C | Холодные или несмачиваемые соединения | Повреждение компонентов, изменение цвета платы |
- Время выше точки ликвидуса | 60–90 с | Неполное смачивание, пустоты | Хрупкий рост интерметаллических соединений |
- Скорость охлаждения | 2–4 °C/с | Крупнозернистая структура | Термический удар, трещины в стыках |
Это типичные значения. Они определяются техническими характеристиками пасты и ограничениями компонентов. Профиль, прошедший проверку на пустой тестовой плате, может не пройти проверку на плате с установленными компонентами, поскольку компоненты увеличивают тепловую инерцию. Поэтому профили измеряются на реальной сборке с установленными компонентами и перепроверяются при изменении состава меди или компонентов в новой версии.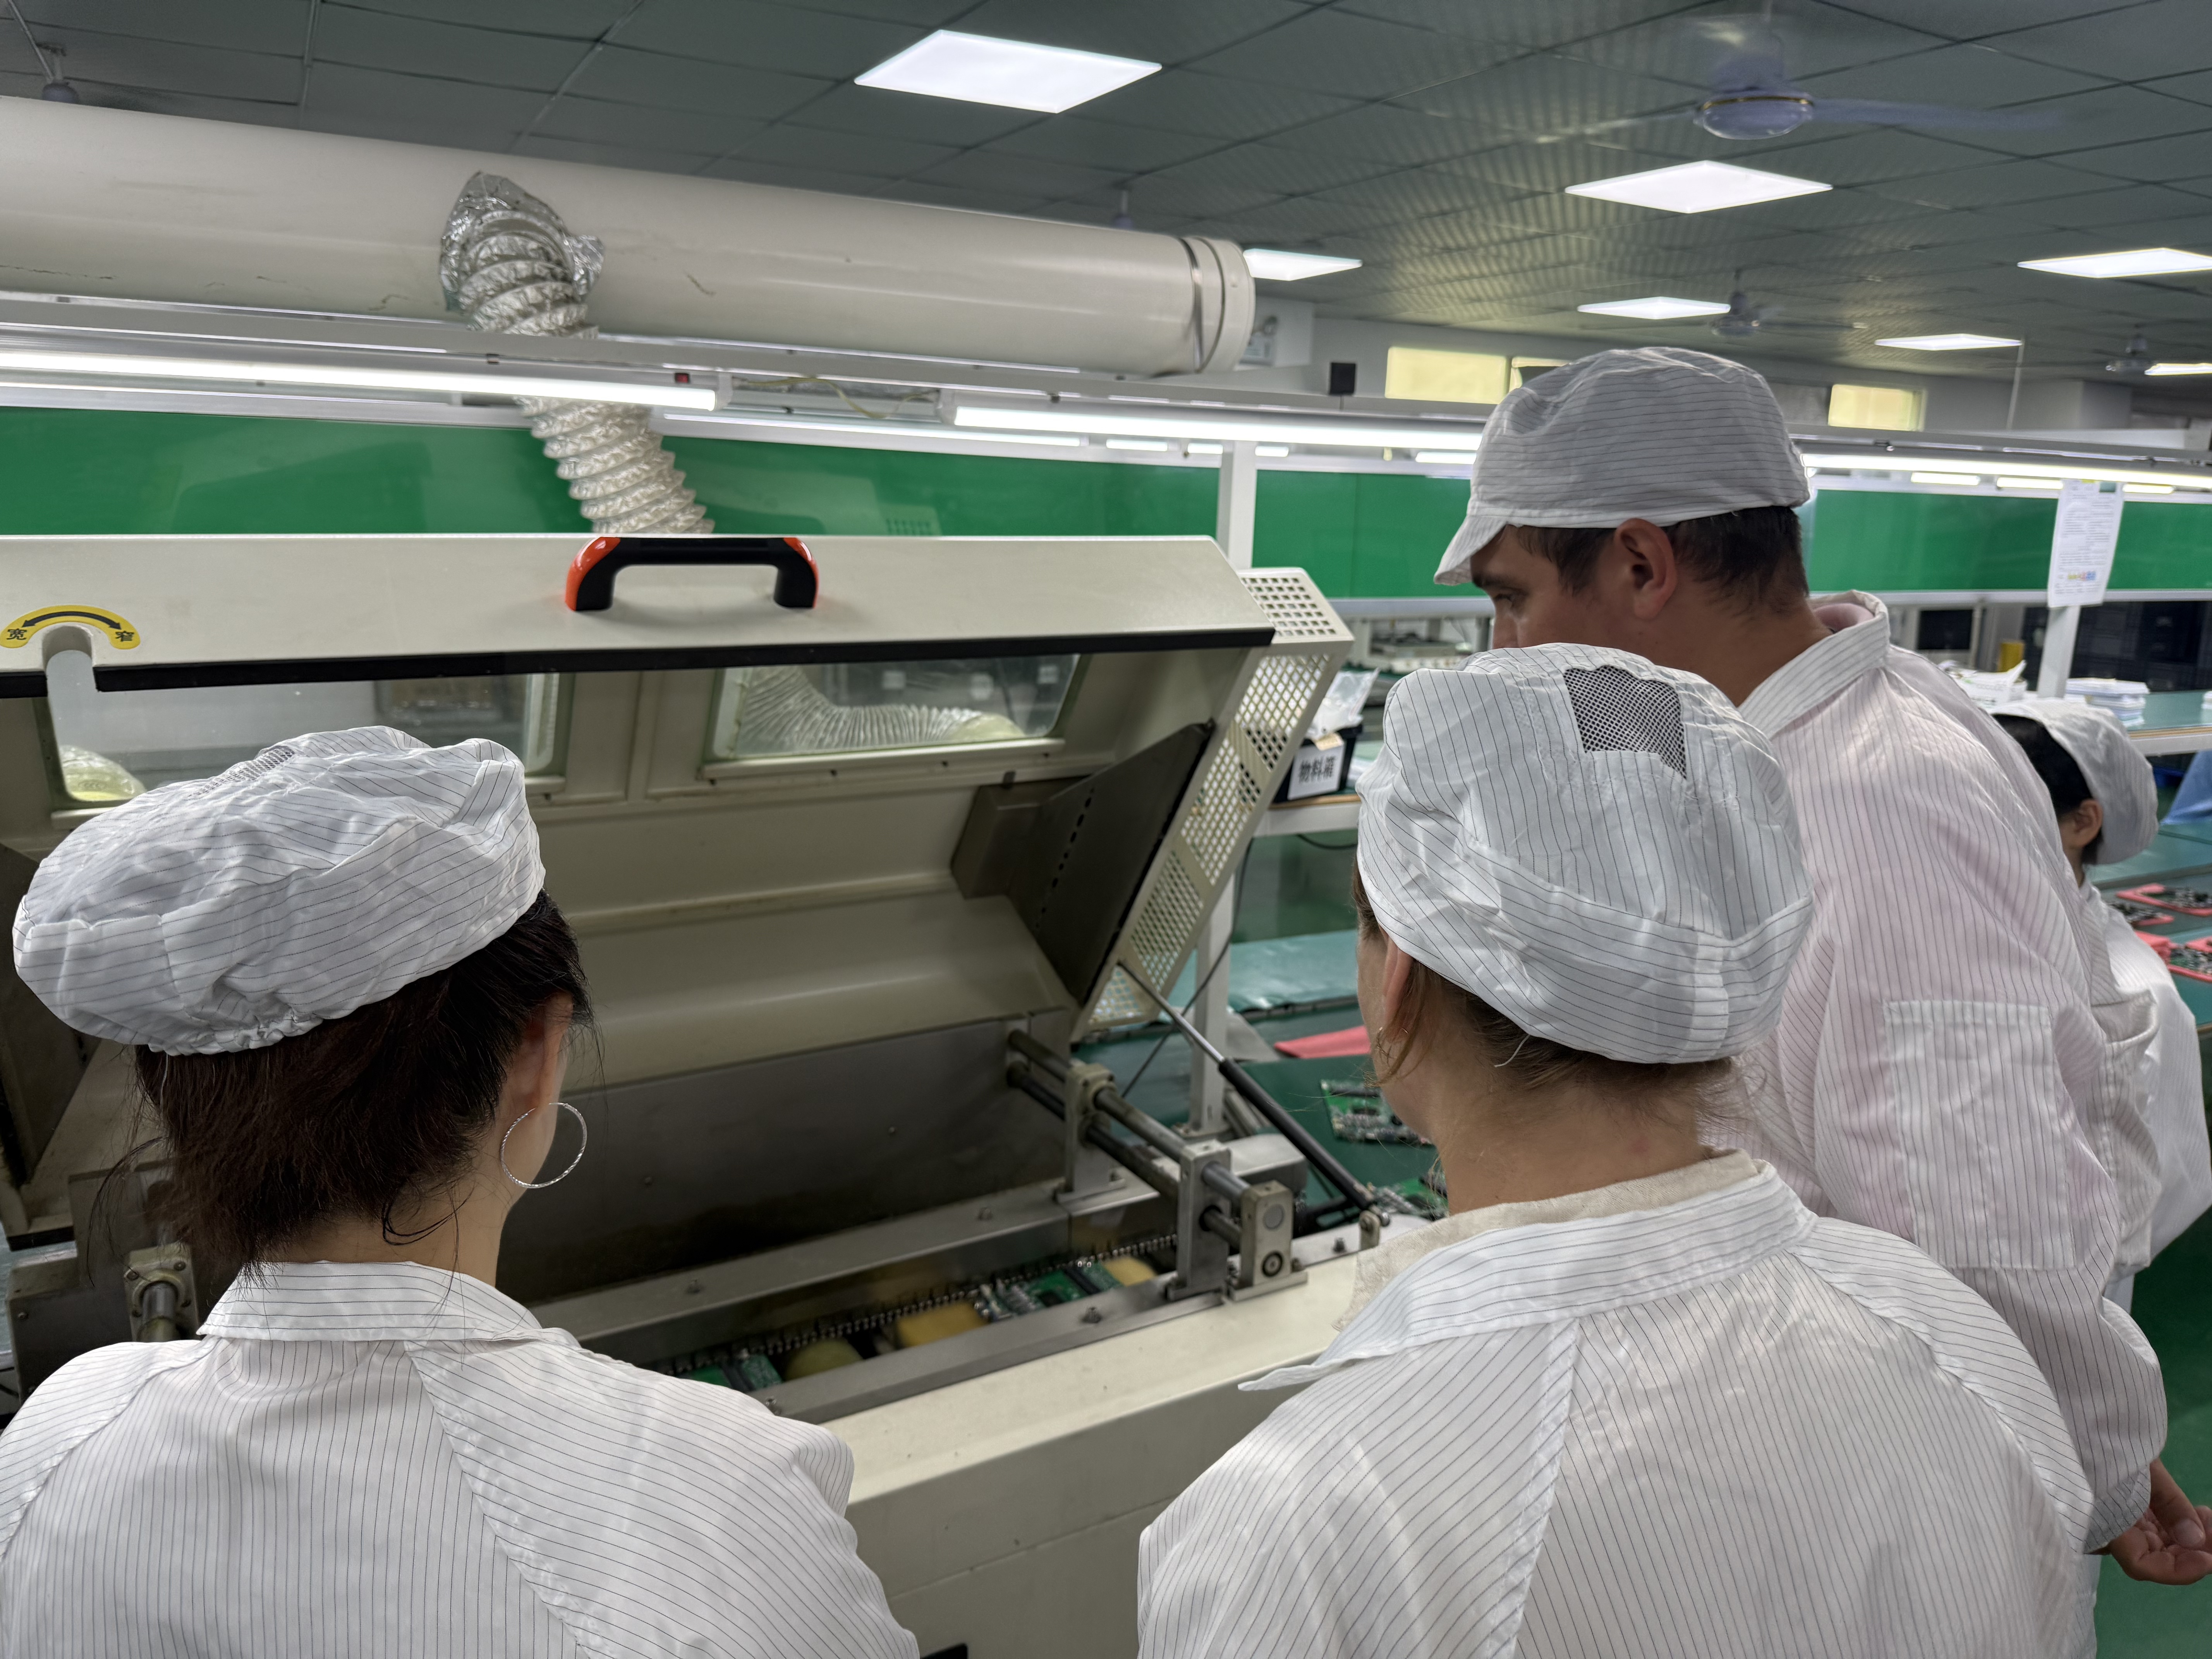
Этапы проверки профиля пайки перед первой статьей.
Профиль проверяется на реальной плате, а не копируется с предыдущего задания: инженеры STHL Tech следуют пяти шагам.
1. Ознакомьтесь с техническими характеристиками пасты: обратите внимание на диапазон выдержки, точку ликвидуса и максимальную пиковую температуру, указанные поставщиком пасты.
2. Подготовка платы к подключению: закрепите термопары на самом большом BGA-чипе, разъеме и самом маленьком чипе с помощью высокотемпературного припоя или ленты.
3. Запустите и запишите кривую: сравните каждый канал с пределами значений TAL, пиковой температуры и скорости изменения температуры.
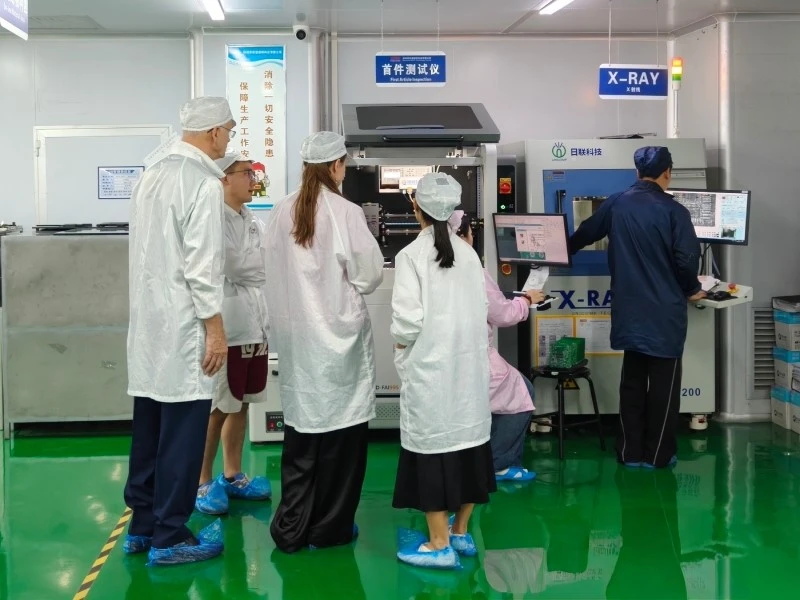
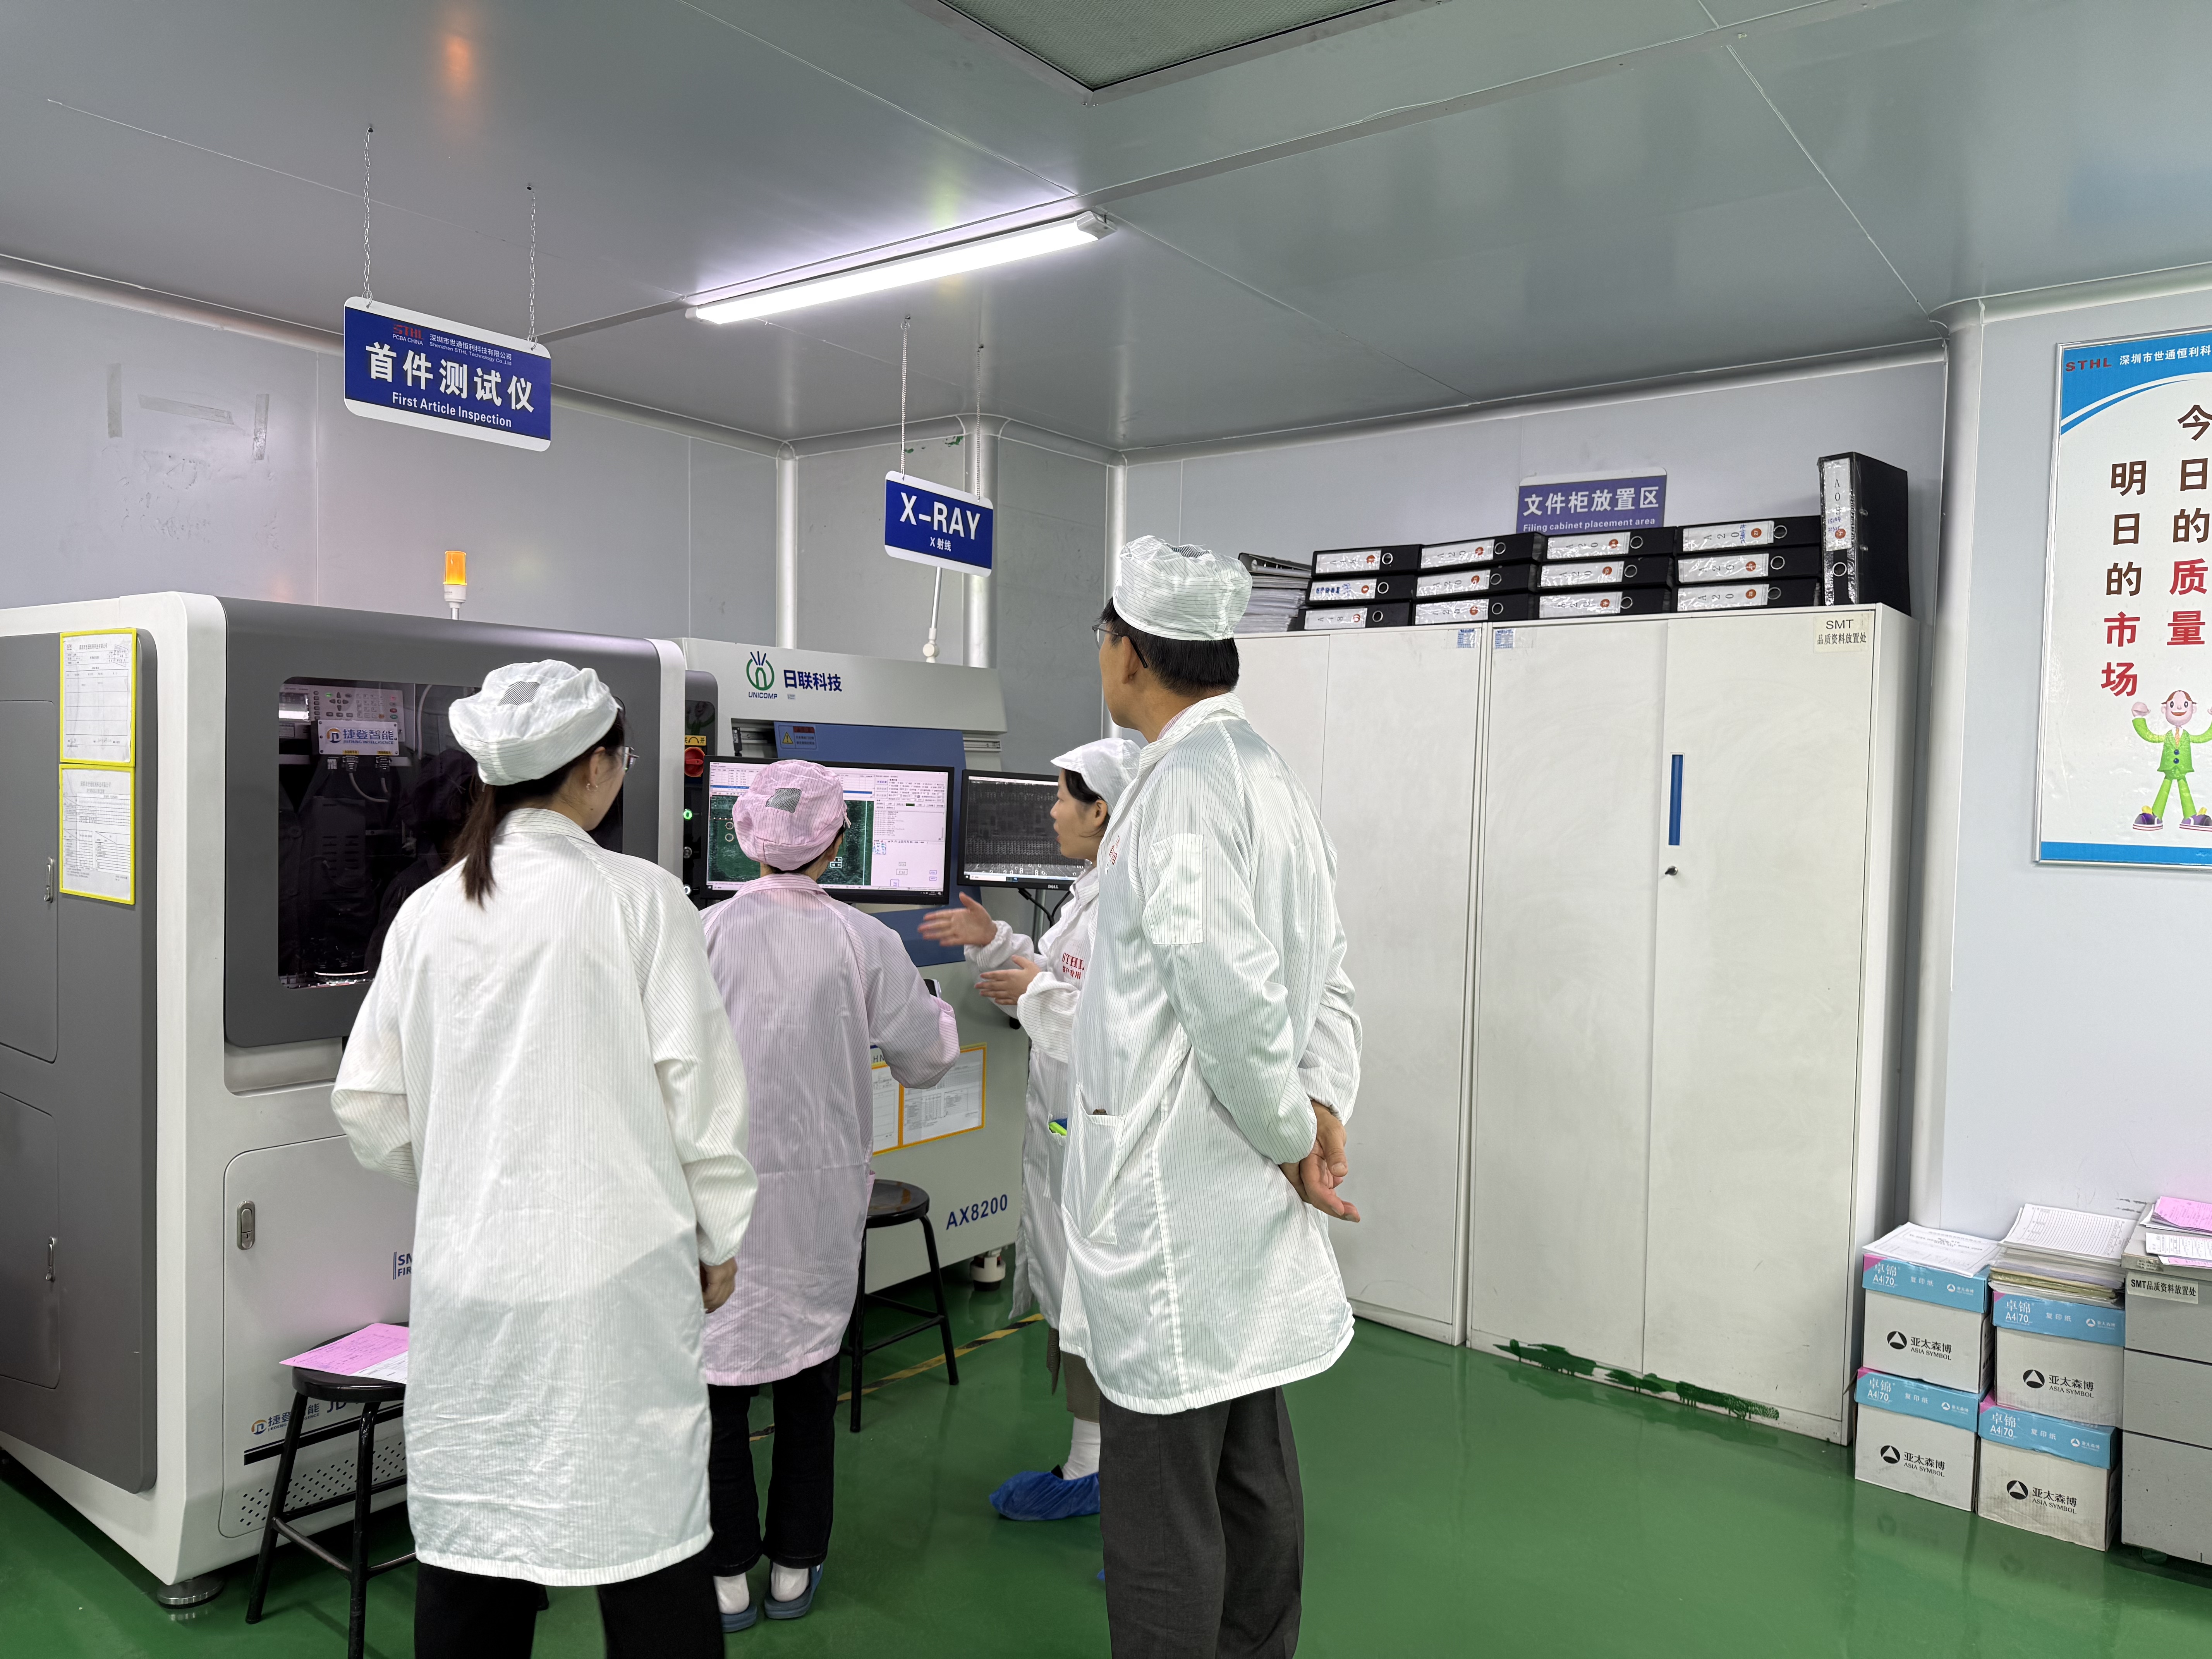
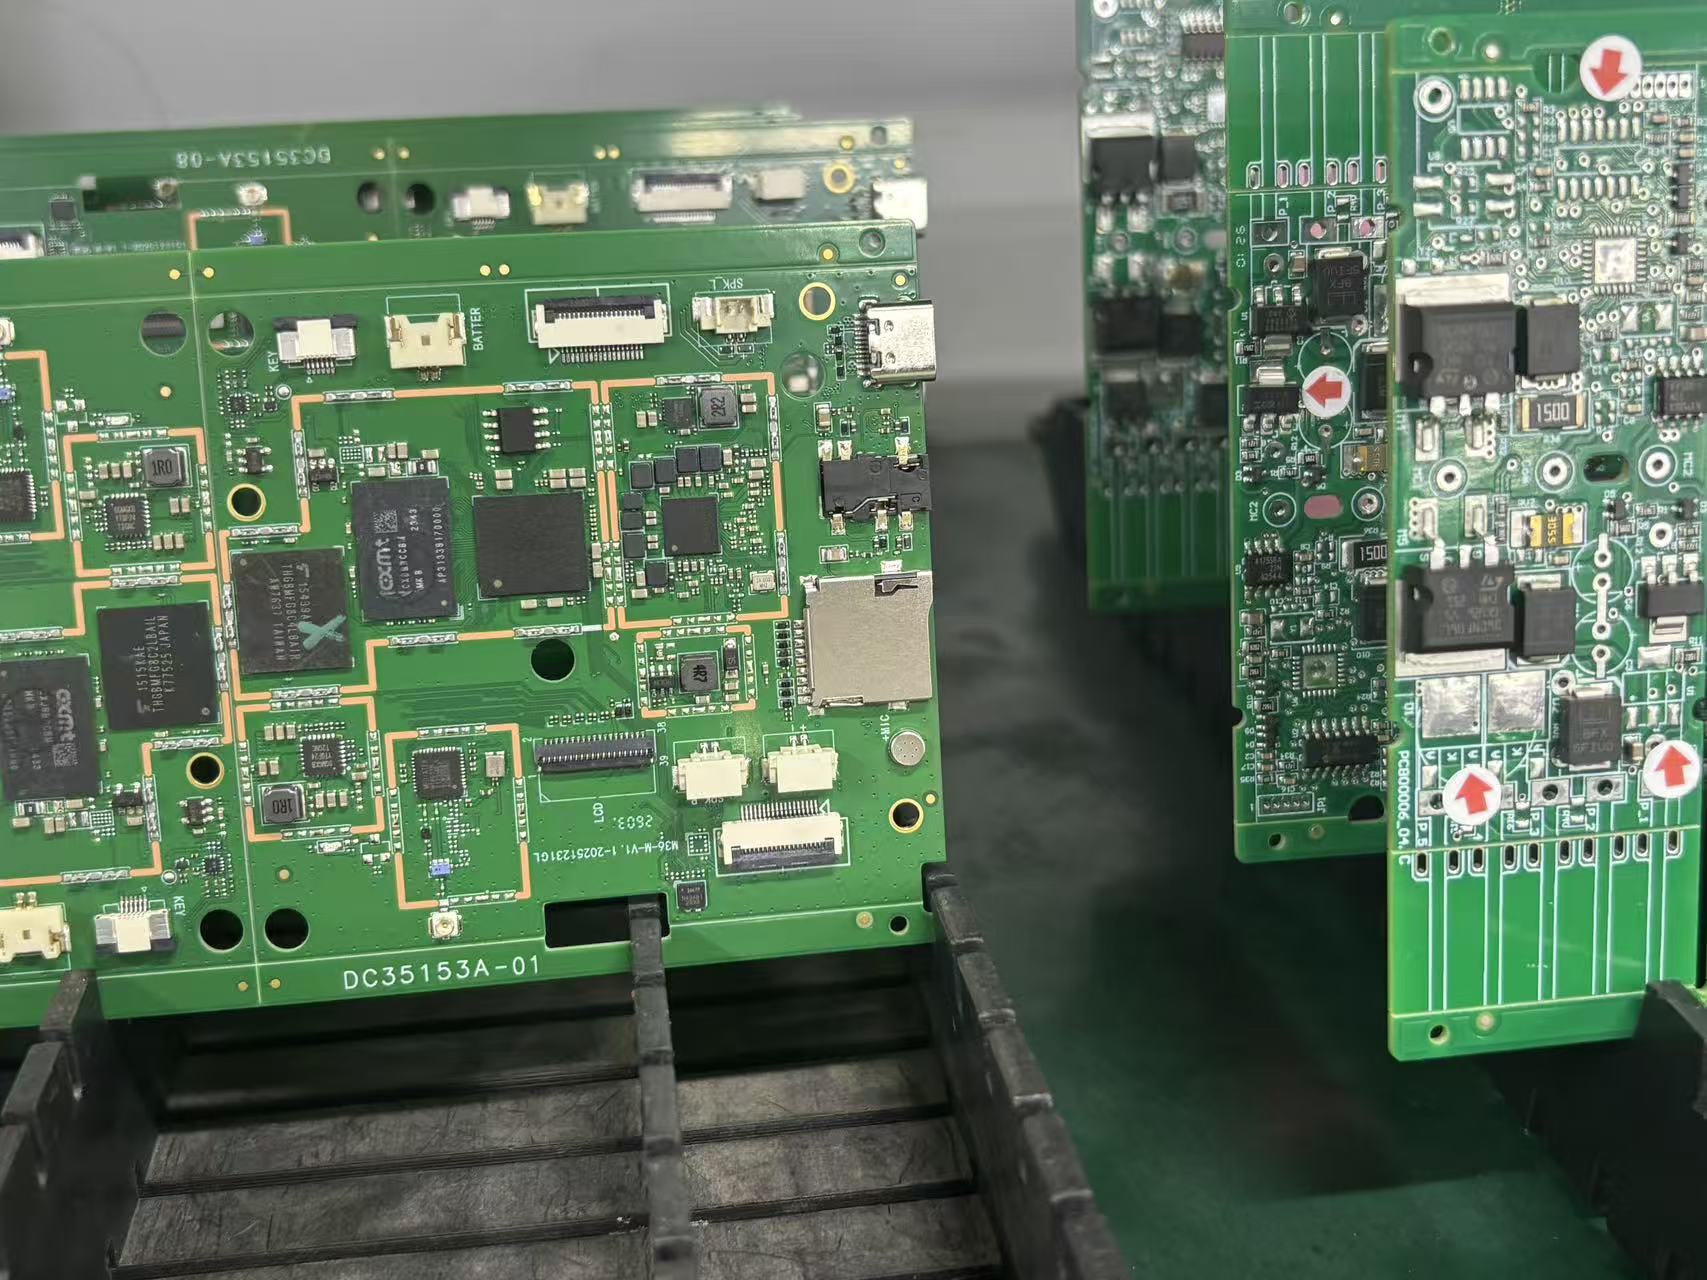
4. Проверка соединений: данные SPI до установки и AOI после оплавления показывают наличие перемычек, эффекта «надгробного камня» и недостаточного количества припоя. Рентгеновский контроль позволяет проверить скрытые соединения BGA и QFN.
5. Блокировка профиля после первой партии: После утверждения первой партии рецепт печи фиксируется для всего производственного цикла.
Печи оплавления в азотной среде на линиях поверхностного монтажа STHL Tech
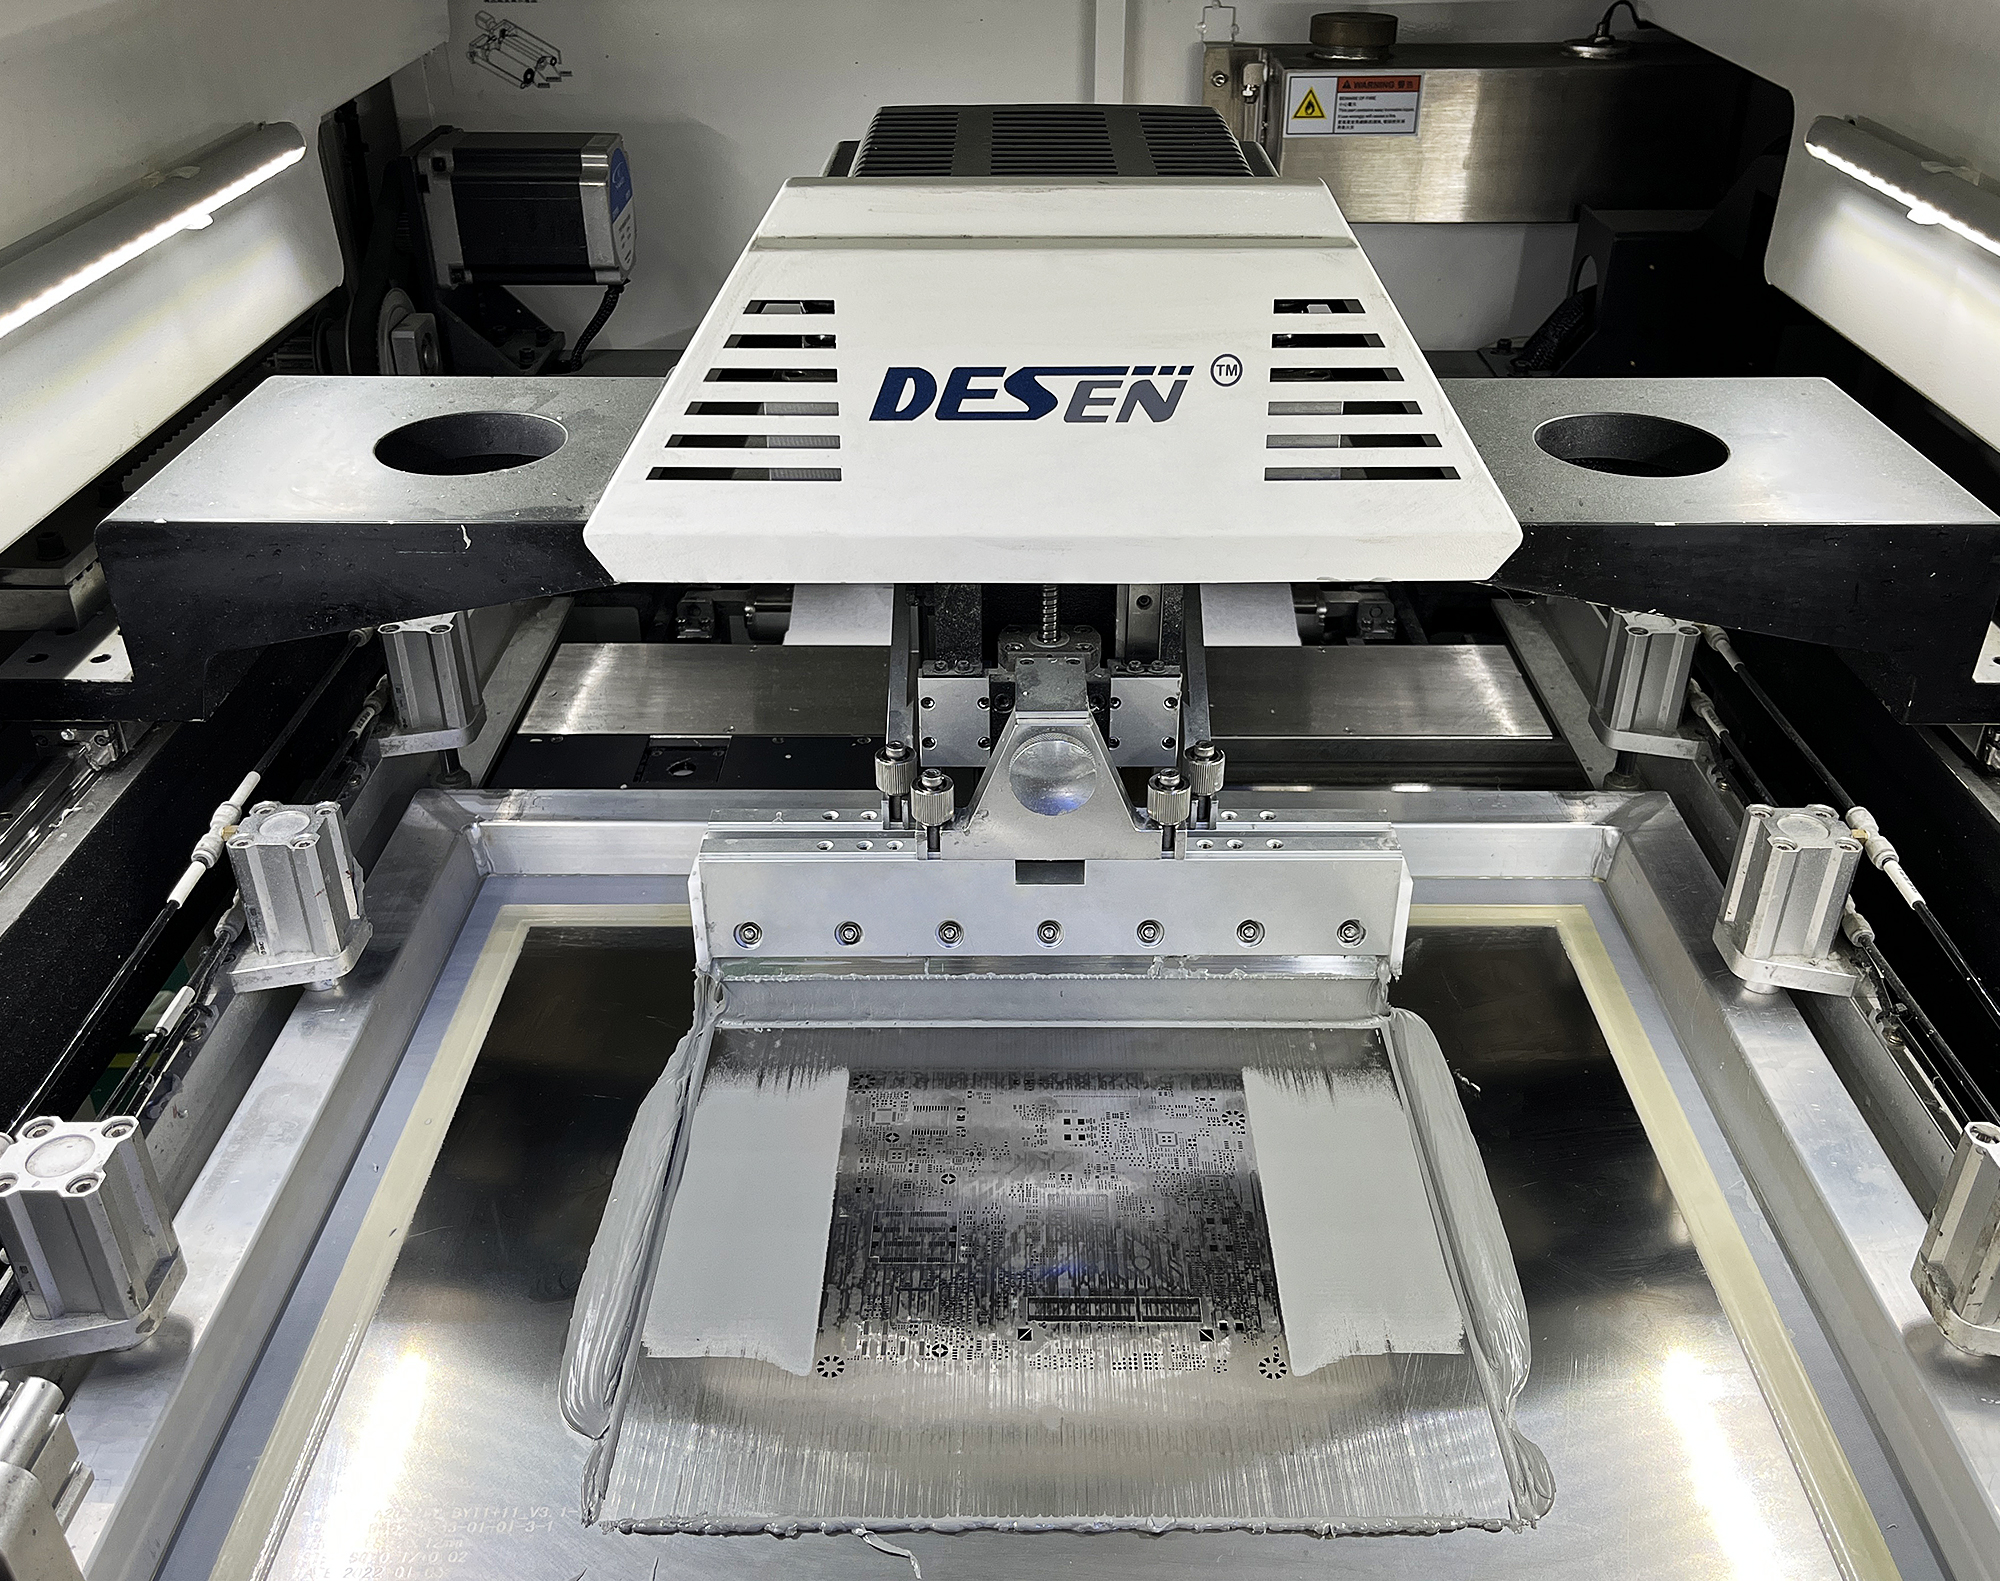
Компания STHL Tech использует 10-зонные и 12-зонные печи оплавления припоем с азотом на четырех своих линиях поверхностного монтажа: азот снижает уровень кислорода в печи. Это улучшает смачивание при сборке печатных плат без свинца на контактных площадках с малым шагом и ограничивает окисление во время второго прохода на двухсторонних платах. На площадке в Шэньчжэне расположены семь линий поверхностного монтажа, которые обрабатывают платы размером от 50 × 50 мм до 400 × 290 мм, с компонентами размером до 0402 и шагом 0,2 мм. Как производитель печатных плат, STHL Tech устанавливает профиль для каждой платы, а не для всей линии. Клиенты, которые заказывают Электронная сборка Для плат смешанной технологии измеряется тепловой профиль, соответствующий их собственной конструкции.
В: Какая пиковая температура необходима для пайки оплавлением SAC305?
А: Типичным является пиковое значение 235–250 °C в самом холодном соединении, примерно на 15–30 °C выше температуры ликвидуса 220 °C. Температура самого горячего компонента должна оставаться ниже своего номинального пикового значения, часто составляющего 260 °C.
В: Какое время должно пройти после достижения температуры ликвидуса для бессвинцового припоя?
А: Обычно оптимальным является время выдержки 60–90 секунд. Более короткое время увеличивает риск неполного смачивания. Более длительное время приводит к утолщению интерметаллических слоев и возникновению напряжений.
В: Зачем использовать азот при оплавлении бессвинцовых припоев?
А: Азот снижает окисление, поэтому паста более надежно смачивает мелкозернистые площадки и стыки с обратной стороны. Это увеличивает стоимость, поэтому выбор производится для каждой отдельной платы.
В: Можно ли использовать один профиль оплавления припоя для всех плат?
А: Нет. Тепловая инерция, площадь медного слоя и состав компонентов изменяют кривую. Производитель печатных плат должен измерять каждую новую конструкцию.
Отправьте ваши файлы Gerber и спецификацию материалов в STHL Tech для бесплатного анализа DFM (проектирование для производства). Инженеры выявят риски, связанные с тепловым воздействием и пайкой оплавлением, до первого запуска и предложат услуги по сборке электронных компонентов с использованием бессвинцовой пайки.